

Aracınızı çarpıcı, ayna benzeri beyaz bir kaplamayla dönüştüren birinci sınıf bir boya koruma filmi olan Yüksek Parlak Lazer Beyaz TPU Renkli PPF i...
See Details
Ana Sayfa / Haberler / Sektör Haberleri / Açıklanan Yüzey Hazırlığı: Yöntemler, Standartlar ve Film Hazırlama Adımları
Açıklanan Yüzey Hazırlığı: Yöntemler, Standartlar ve Film Hazırlama Adımları
Bir film veya kaplama hattındaki on yapışma hatasından dokuzuna, ürün açılmadan yirmi dakika önce karar verilir. Toz, silikon, el yağı ve eski bir filmden kalan yapıştırıcının tümü alt tabaka ile yeni katman arasına yerleşir ve hiçbir silecek tekniği alttakini telafi edemez.
Yüzey hazırlığı kurulum işinin görünmeyen yarısıdır. Bir panel, mağaza aydınlatması altında lekesiz görünebilir ve yine de su kırılma testinde başarısız olabilir, çünkü önemli olan kirlilik parmak izleriyle değil nanometrelerle ölçülür. Bu kılavuz, hazırlığın gerçekte neleri içerdiğini, mekanik, kimyasal ve termal ailelerin nasıl farklılaştığını ve endüstriyel kaplama için çeliğe kumlama yaparken veya boya koruma filmi sürülmeden önce kaportayı silerken aynı prensiplerin neden geçerli olduğunu kapsar.
Yüzey Hazırlığının Gerçekte Anlamı Nedir?
Yüzey hazırlığı, boya, kaplama, yapışkan veya koruyucu film uygulanmadan önce bir alt tabakaya uygulanan mekanik, kimyasal ve fiziksel işlemlerin birleşimidir, böylece bağ, bir kirlenme tabakasının üstünde değil, arayüzde oluşur.
Ekipman adlarını bir kenara bırakın ve her hazırlık sürecinin üç şeyi başarması gerekir:
- Alt tabakaya ait olmayan her şeyi temizleyin: yağ, gres, toz, pas, hadde pulu, kalıp ayırıcı madde, cila kalıntısı veya eski yapıştırıcı.
- Ağır kaplamalar için ankraj profili veya basınca duyarlı yapıştırıcılar ve filmler için temiz, yüksek enerjili bir yüzey anlamına gelen doğru yapıştırma koşulunu yaratın.
- Sıcaklığa, neme, havadaki kirlenmeye ve zamana bağlı olarak ürün uygulanana kadar bu koşulu koruyun.
Bu üç hedef, bir terimin neden bir depolama tankının kumlanmasını ve panel hazırlığıyla kaportanın silinmesini kapsadığını açıklıyor. Mekanizma tamamen farklıdır; amaç aynıdır.
Tanım: Eşit şekilde ıslandığında, çıkarılabilir kirlilik taşımadığında ve sistemin hizmet ömrü boyunca yük, ısı ve nem altında bir bağ tutabildiğinde bir yüzey hazırlanır.
Hazırlık İşin Hayatta Kalıp Kalmayacağına Neden Karar Verir?
Yapışma bir arayüzey özelliğidir; bu, bağın yalnızca yapıştırıcının, kaplamanın veya filmin alt tabakayı fiziksel olarak ıslatabildiği yerde oluştuğu anlamına gelir; dolayısıyla bu yüzeyde oturan herhangi bir şey, tüm sistemdeki en zayıf katman haline gelir.
Bu ölçülebilir, felsefi değil. Silikon cila, el yağları ve tampon kalıntıları, otomotiv şeffaf kaplamasının yüzey enerjisini, basınca duyarlı yapıştırıcının tamamen ıslandığı seviyenin altına düşürür. Film kurulum gününde hala geçerli olabilir; başarısızlık daha sonra kenar kalkması, ilk sıcak öğleden sonra kabarcıklanma veya üzerine son kat uygulanmış bir yama şeklinde ortaya çıkar.
38-45 Düzgün temizlenmiş vernik kaplamanın mN/m yüzey enerjisi
30 yaş altı Silikonla kirlenmiş bir panelin tipik mN/m okuması
4 saat Püskürtülmüş çelik için ortak maksimum tutma süresi
4B-5B Ses hazırlığından ASTM D3359 bant sonucu bekleniyor
Alan kuralı: su kırılma testi otuz saniye içinde suyun boncuklara geri çekildiğini gösterirse, çalışma lambası altında ne kadar temiz görünürse görünsün panel hazır değildir.
Mekanik, Kimyasal ve Termal Yöntemlerin Karşılaştırılması
Mekanik, kimyasal ve termal hazırlık rakip seçenekler değildir; bunlar aşamalardır ve çalışma spesifikasyonlarının çoğu bunlardan en az ikisini sabit bir sırada birleştirir.
| Yöntem | Nasıl çalışır? | Tipik uygulamalar | Ana riskler |
| Mekanik | Aşındırıcı püskürtme, zımparalama, taşlama ve iğneyle pullama, yüzeyi keser veya profillendirir. | Çelik yapılar, kaynak dikişleri, eskitilmiş boya, alüminyum dökümler. | Çok kaba bir profil havayı hapseder ve küçük deliklere veya köprü oluşumuna neden olur. |
| Kimyasal | Solventle silme, alkali yağdan arındırma, asitle aşındırma ve yapışma arttırıcılar kirliliği ortadan kaldırır veya nötralize eder. | Mağaza panelleri, cam, plastik, ön işleme tabi tutulmuş metal. | Yağı kaldırmadan önce yanıp sönen solvent, kalıntıyı kolayca hareket ettirir. |
| Termal | Alev işlemi, plazma ve korona deşarjı üst katmanı oksitleyerek yüzey enerjisini artırır. | Polipropilen tamponlar, plastik kaplamalar, diğer düşük enerjili alt tabakalar. | Aşırı işlem yüzeyi kırılganlaştırır ve zayıf bir sınır tabakası oluşturur. |
Sıra, ekipmandan daha önemlidir. Solvent temizleme, yağı serbest bırakmak için ilk önce gelir, bunu aşınma takip eder ve ikinci bir solvent temizleme, aşındırıcının gevşettiği şeyi giderir. İkinci silme işlemini atladığınızda profilin daha derinlerinde toprak kirliliği olur. Basınçlı hava da aynı şüpheyi hak ediyor: Yağ ve su ayırıcı olmadan, üfleme, az önce çıkardığınız kirliliğin aynısını ekler.
Aşınmadan önce solvent, aşınmadan sonra solvent. İlk silme yağı çıkarır, ikincisi ise aşındırıcının kaldırdığı şeyi giderir.
Boya Koruma Filmi, Cam Filmi ve Mimari Film Hazırlığı
Boya koruma filmi ve cam filmi için hedef, püskürtme çeliğin ihtiyaç duyduğunun tam tersi olan, aşınma profili olmayan, pürüzsüz, tamamen temizlenmiş bir yüzeydir.
Yıkayın, ardından demir serpinti giderici ve katran giderici ile dezenfekte edin ve paneli killeyin. Bağlı parçacıklar şeffaf bir film aracılığıyla telgraf çeker ve daha sonra dışarı itilemezler.
Yalnızca boyanın düzeltilmesi gerekiyorsa cilalayın veya cilalayın, ardından cilalama yağlarını panel hazırlığıyla veya iki bez yöntemini kullanarak yüzde 30'luk izopropil alkol solüsyonuyla soyun.
Filtrelenmiş havayla boşlukları, rozetleri ve kenarları üfleyin, ardından yüzeye yapıştırın. Kenarlar kaldırma işleminin başladığı yerdir, bu nedenle en fazla dikkati çekerler.
Yaklaşık 18 ila 28 santigrat derece sıcaklıkta ve yüzde 40 ila 60 bağıl nemde çalışma penceresinin içine uygulayın ve silikon detay spreylerini bölmeden uzak tutun.
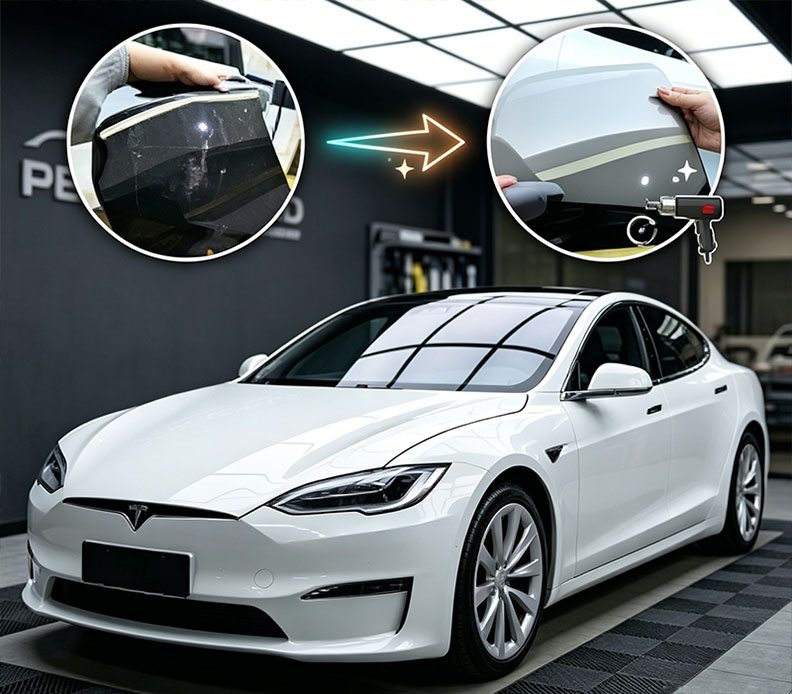 Anında Kendi Kendini İyileştiren TPU Şeffaf Boya Koruma Filmi Ortam sıcaklığında girdap geri kazanımı, hidrofobik leke direnci ve montajcılar için özelleştirilebilir kalınlığa sahip, otomotiv boya koruması için kendi kendini onaran şeffaf TPU PPF. Ürünü Görüntüle →
Kendi kendini onaran bir son kat, yıkama izlerini ve hafif kıvrımları silebilir, ancak kirli bir bezle silinen paneli kurtaramaz. Bu nedenle belgelenmiş bir hazırlık rutini, herhangi bir film seçiminin başında yer alır ve üst düzey boya üzerinde çalışan atölyelerin, işler arasında ürün değiştirmek yerine tek bir şeffaf film sistemi üzerinde standartlaşma eğiliminde olmasının nedeni budur.
Cam, kendi arıza moduna sahip farklı bir alt tabakadır. Maden suyu lekeleri, sabun kalıntıları ve çerçeve sızdırmazlık malzemelerinin tümü yapışmayı engeller, bu nedenle cam, birikintileri kaldırmak için seryum oksit bileşiği ile cilalanır, film için güvenli bir solüsyonla temizlenir ve film kesilip yerleştirilmeden önce silinerek kurutulur.
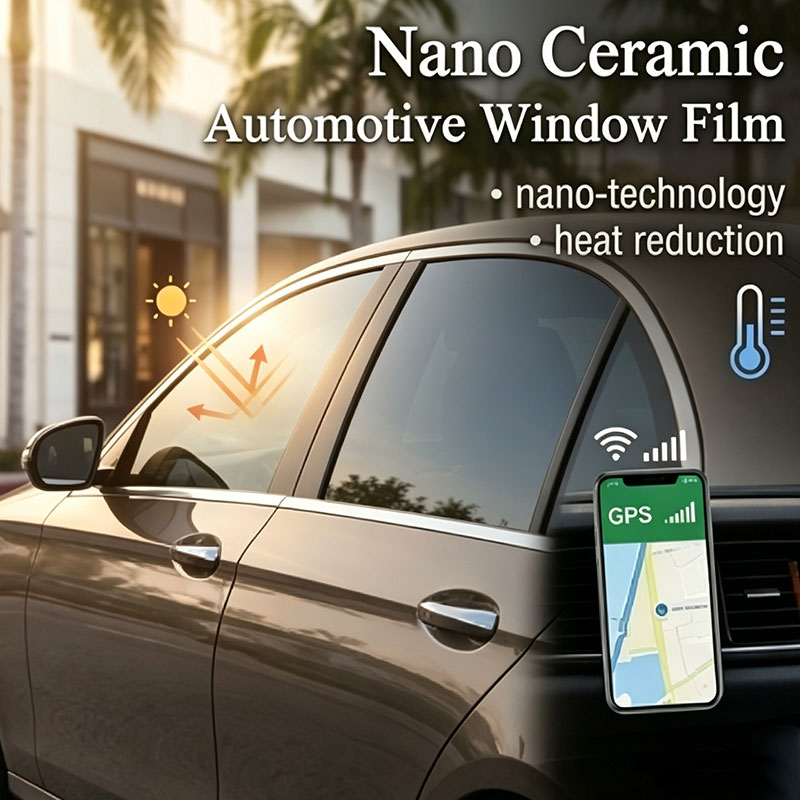 Sinyal Dostu Netliğe Sahip Nano Seramik Otomotiv Cam Filmi Net görünürlük ve ısı reddi gerektiren otomotiv camları için bu nano seramik otomotiv filmi, UV koruması, IR reddi ve sinyal dostu performans sunar. Ürünü Görüntüle →
Mimari film, panellerin büyük, dikey ve çoğu zaman erişilemez olması nedeniyle riskleri artırıyor. Toz kontrolü, aşamalı temizlik ve temizlenen camlar için katı bir dokunmama kuralı, hızdan çok daha önemlidir; çünkü tek bir nokta, tüm camın soyulması anlamına gelebilir.
 Güneş Kontrolü ve Güvenlik için Mimari Cam Filmi Kurulum disiplininin önemli olduğu büyük dikey camlar için bu mimari film, güneş ısısını reddetme, UV filtreleme ve 2 mil veya 4 mil güvenlik versiyonları sunar. Ürünü Görüntüle →
Kirlilik kontrolü, kirlenmenin giderilmesinden daha üstündür. Kılıflar, temiz eldivenler ve tüy bırakmayan yeni bir mendilin maliyeti tek bir yeniden işlemin çok küçük bir maliyetidir.
Standartlar, Toleranslar ve Doğrulama
Doğrulama, tekrarlanabilir bir hazırlık sürecini umut verici bir süreçten ayıran şeydir, çünkü her aşamada bir sayı, bir test veya görünür bir başarılı-başarısız sonucu bulunmalıdır.
| Standart | Kapsam | Pratik kullanım |
| SSPC-SP1 | Solvent temizliği | Diğer adımlardan önce yağı, gresi ve kiri temizler. |
| SSPC-SP10 / NACE No.2 | Beyaza yakın kumlama temizliği | Daldırma veya ağır hizmet ortamlarında çelik. |
| ISO 8504 | Hazırlama yöntemleri | Mekanik, kimyasal veya termal rotaların seçimine yönelik çerçeve. |
| ASTM D4285 | Basınçlı havada yağ ve su | Üfleme ve üfleme havasının kalitesini kontrol eder. |
| ASTM D4417 | Yüzey profili | Patlatma sonrasında ankraj profili derinliğini doğrular. |
| ASTM D3359 | Bant yapışması | Uygulama sonrasında bağı doğrular. |
Teknik özellikler sayfasındaki sayılar yalnızca birisi bunları kontrol ederse yardımcı olur. Su kırılma testi ve temas açısı okumaları en hızlı saha kontrolleridir ve her ikisi de aynı noktaya işaret eder: açı ne kadar düşükse yüzey o kadar iyi ıslanır.
Hazırlık kontrolü olarak su temas açısı
Çiy noktasını, yüzey sıcaklığını, temizlik ürünlerini ve bekletme süresini kaydedin. Yazılı bir hazırlık kaydı, başarısız bir panel hakkındaki tartışmayı beş dakikalık bir cevaba dönüştürür.
Hazırlamayı kontrollü bir süreç olarak, uyguladıkları disiplinle yürüten mağazalar Gelen ve proses içi kalite kontrolü , farkı genellikle ilk günkü görünümden ziyade garanti taleplerinde görürsünüz.
Hazırlığın Yanlış Gittiği Yer
Çoğu hazırlama hatası, ürün hatasından ziyade süreç hatasıdır: yanlış sıralama, yağı almış bir mendil veya uygun şekilde temizlenmiş ve uygulamadan önce tekrar kirlenmiş bir yüzey.
Kirlenmiş bir yüzeyin sinyalleri
Su boncukları ve saniyeler içinde yuvarlanıyor, film kenarları 24 ila 48 saat içinde kalkıyor, ilk ısıtma döngüsünden sonra kabarcıklar ortaya çıkıyor ve bant testi, yapışkanın üzerinde gözle görülür kirlenmeyle birlikte filmi çekip çıkarıyor.
Hazırlanmış bir yüzeyin sinyalleri
Su tabakalaşıyor ve en az otuz saniye boyunca ince bir film tutuyor, eldivenli bir el sürüklemeden kayıyor, 72 saat sonra kenarlar aşağıda kalıyor ve bant testi 4B'den 5B'ye geri dönüyor.
Aynı hatalar mağazalarda ve alt katmanlarda tekrarlanıyor. Bu beşine dikkat edin:
- Halihazırda yağ bulaşmış bir bezle silmek, kirliliği gidermek yerine yayar.
- Panelin ön yüzünün temizlenmesi, ancak filmin sıkışacağı kenarları, boşlukları, rozetleri ve gölge çizgilerini göz ardı etme.
- Yağ ve su ayırıcısı olmayan basınçlı hava kullanılarak tek geçişte temiz bir yüzey elde edilir.
- Paneli uygulamadan saatler veya günler önce temizleyin, ardından toza, aşırı püskürtmeye ve havadaki yağa açık bırakın.
- Yeni bir yüze geçip kuru bir mendille bitirmek yerine, bez temiz göründüğünde solvent işini durdurmak.
Panelin her denemeden sonra yeniden temizlenmesi gerekiyorsa sorun genellikle teknikte değil mendilde, bezde veya şişededir.
Bir filmin veya kaplamanın moleküler düzeyde gerçekte nasıl bağlandığını anlamak, sekansın hatırlanmasını kolaylaştırır; bu döküm ince film kaplama ve biriktirme temelleri Kontrol listesinin arkasındaki mantığı isteyen ekipler için yararlı bir referanstır.
Sıkça Sorulan Sorular
Basit anlamda yüzey hazırlığı nedir?
Bir kaplama, yapıştırıcı veya film uygulanmadan önce yüzeyin temiz, kimyasal olarak kabul edilebilir ve yapısal olarak hazır hale getirilmesi için atılan her adımdır. Uygulamada bu, temizleme, yağdan arındırma, aşındırma veya etkinleştirme, yeniden temizleme ve doğrulama anlamına gelir.
Boya koruma filmi uygulamadan önce paneli zımparalamanız gerekiyor mu?
Hayır. Kaplamalara mekanik bir ankraj profili kazandırmak için aşınma mevcuttur. Film, basınca duyarlı bir yapışkanla yapışır, böylece amaç pürüzsüz, tamamen arındırılmış bir yüzeydir; zımparalama çizikler ve havayı hapseden bir profil bırakır.
Bir yüzeyin yeterince temiz olduğunu nasıl anlarsınız?
Bir su kırılma testi kullanın: damıtılmış su tabaka halinde yayılmalı ve en az otuz saniye boyunca sürekli bir film tutmalıdır. ASTM D3359'a göre bant testleri ve temas açısı okumaları, sonucu sayılarla doğrulamaktadır. Su hemen boncuklanırsa tekrar temizleyin.
Hazırlanan yüzey uygulamadan önce ne kadar süre kalabilir?
Çalışma kuralı olarak, filmi kontrollü bir bölmede bir saat içinde uygulayın ve normal koşullarda yaklaşık dört saat içinde kumlanmış çeliği kaplayın. Nem, toz ve havadaki yağ her iki pencereyi de hızla kısaltır, bu nedenle hazırlık, ürün açılmadan önceki son adım olmalıdır.
En kısa kullanışlı hazırlık kontrol listesi: yağdan arındırın, sistemin ihtiyacı varsa aşındırın, yeniden temizleyin, doğrulayın ve gecikmeden uygulayın.
İlgili ürünler
-
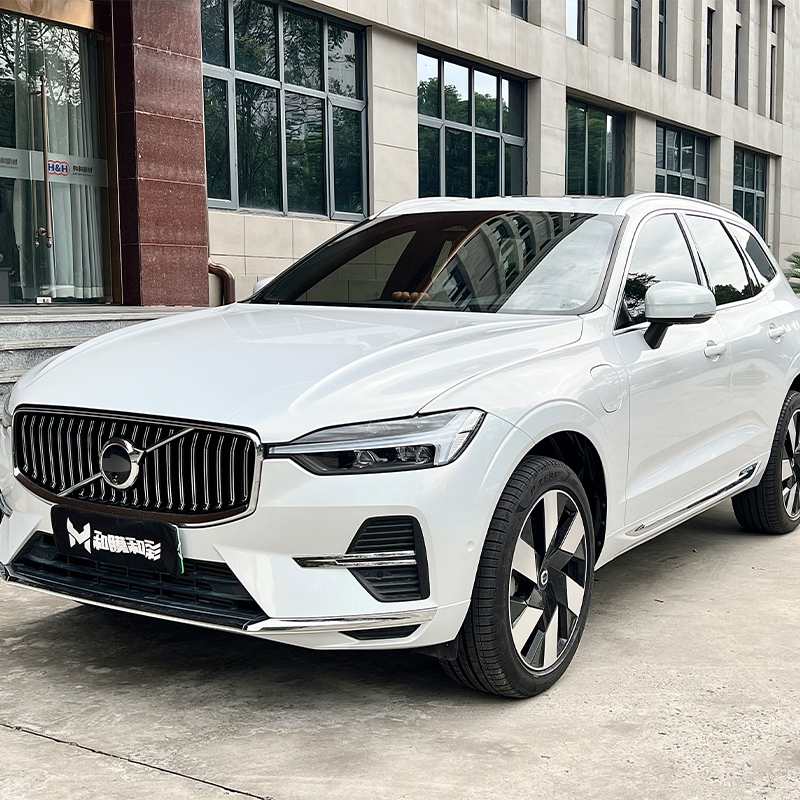
-
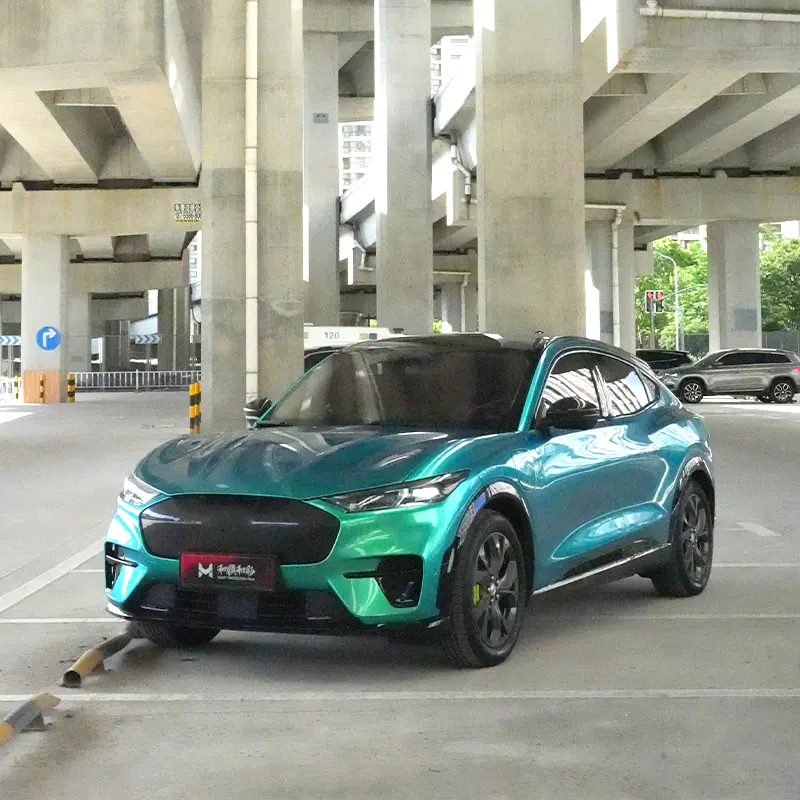
Kuzey Işıklarının ruhani dansından ilham alan muhteşem bir film olan Aurora Green Chromis TPU Renkli PPF'nin nefes kesen parlaklığını deneyiml...
See Details -
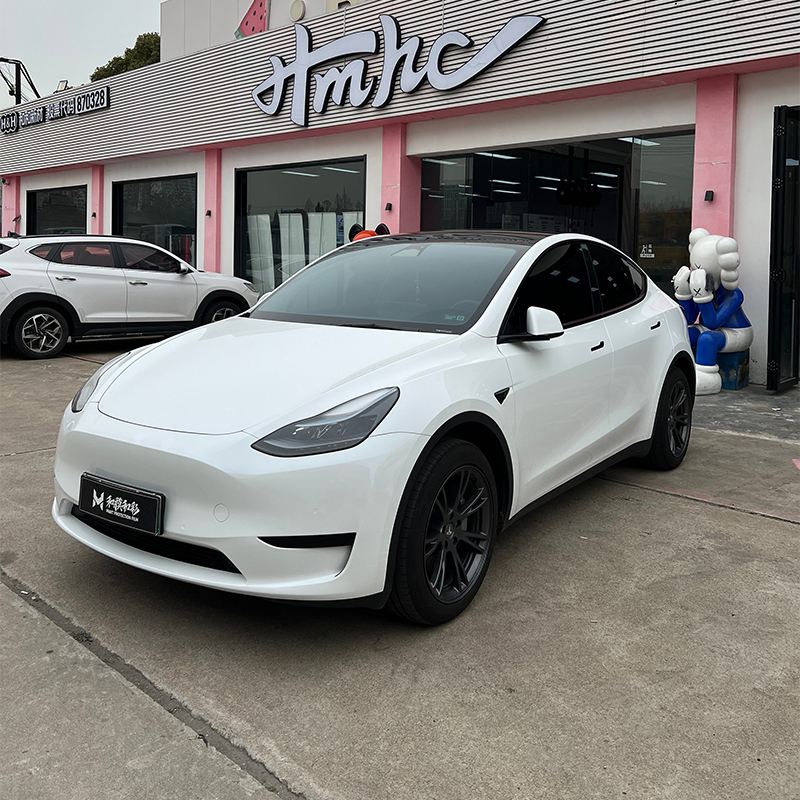
Yanardöner Mavi Elmas Beyaz, mavi elmasın ışıltılı, çok yönlü parlaklığını beyazın parlak saflığıyla birleştiren çift renkli bukalemun TPU boya kor...
See Details -
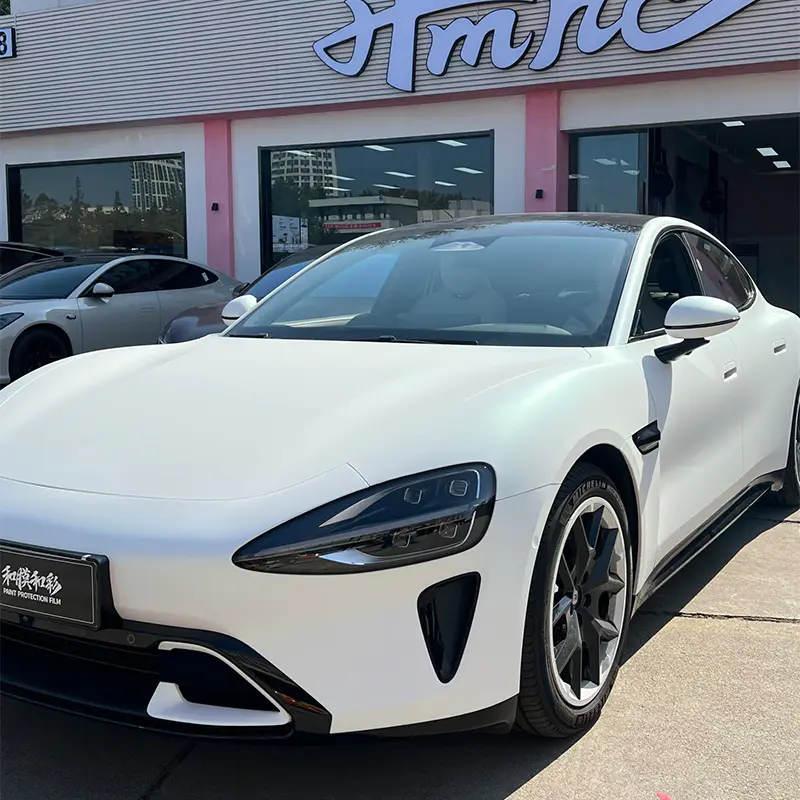
Yüksek Parlak Kuğu Beyazı, renk değişimi PPF'de saflığın ve zarafetin zirvesidir ve tüm tüylerdeki bir kuğunun zarif güzelliğini yakalayan yoğ...
See Details
SON TEKLİFLERİ ALIN
-
 No.5, Datang Yolu, Doğu Bölgesi, Geliştirme Bölgesi, Guangde Şehri, Xuancheng Şehri, Anhui Eyaleti,242200, Çin
-
 [email protected]
-
 +86 18170340295
HIZLI BAĞLANTILAR
MOBİL WEB
Telif hakkı Anhui He He New Materials Co., Ltd. Tüm Hakları Saklıdır.
 Toptan TPU PPF Filmi Otomotiv TPU PPF Üreticisi